制釘機生產(chǎn)過程中,釘子長度出現(xiàn)偶發(fā)性偏差,排查了送料輪壓力和切刀間隙后仍未解決時,線材架的放線狀態(tài)值得檢查。線盤在放線架上轉(zhuǎn)動不順暢,會直接導(dǎo)致送料長度波動。
線盤轉(zhuǎn)動阻力不均
線盤放置在線材架上,依靠制釘機送料時的拉力帶動旋轉(zhuǎn)。若線盤內(nèi)孔與放線軸配合過緊,或放線軸表面有銹蝕、毛刺,線盤轉(zhuǎn)動時阻力忽大忽小。阻力增大時線材被拉緊,送料輪處的線材張力上升;阻力減小時線材突然松脫,張力下降。這種張力波動傳遞到送料輪,導(dǎo)致實際送入沖模的線材長度不一致,釘子長度隨之出現(xiàn)偏差。
線盤內(nèi)圈松散導(dǎo)致的亂線
線盤在運輸或存放過程中若受到擠壓,內(nèi)圈線材可能松散。放線時松散部分的線材相互壓疊,出現(xiàn)亂線或扭結(jié)。操作人員未及時發(fā)現(xiàn),線材被強行拉入送料機構(gòu),送料阻力突然增大,送料輪打滑,釘子長度偏短。亂線嚴(yán)重時線材在放線架處卡住,制釘機被迫停機。
放線架高度與線盤軸心的對中
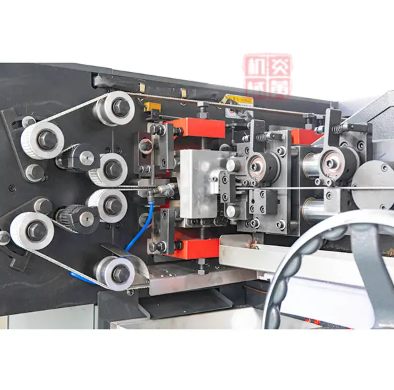
線材從線盤引出后經(jīng)過矯直機構(gòu)進入送料輪。放線架高度不合適或線盤軸心與矯直機構(gòu)入口不對中時,線材引出過程中產(chǎn)生額外彎曲和摩擦,張力不穩(wěn)定。線材在放線架導(dǎo)輪處跳槽或脫槽,同樣會造成送料長度波動。
日常檢查與調(diào)整方式
每次更換線盤時檢查線盤內(nèi)孔與放線軸的配合,清理放線軸表面的銹蝕和毛刺,必要時涂抹少量潤滑脂。觀察線盤轉(zhuǎn)動是否平穩(wěn),發(fā)現(xiàn)轉(zhuǎn)動阻力不均時檢查放線軸是否彎曲或軸承是否損壞。線盤裝入后手動拉出幾米線材,觀察是否有亂線或扭結(jié),發(fā)現(xiàn)松散內(nèi)圈先處理再送入制釘機。調(diào)整放線架高度和導(dǎo)輪位置,使線材引出路徑順暢,與矯直機構(gòu)入口對中。生產(chǎn)過程中留意送料聲音和釘子長度變化,發(fā)現(xiàn)波動及時檢查放線狀態(tài)。
制釘機釘子長度偶發(fā)偏差時,應(yīng)檢查線盤轉(zhuǎn)動阻力、內(nèi)圈松散和放線架對中狀態(tài),保持放線順暢有助于穩(wěn)定送料長度。


 蘇公網(wǎng)安備32090202001359號